双室真空包装机
使用已装料的预制袋,核对两个工作区交替上料、袋子摆放及操作人员动线。
提供最大满袋的尺寸、厚度、重量和封口区域。双室不等于无需人工,也不能由此确定每班合格包数。
本页比较包装设备格式,不把某一型号参数套用于全部产品。ABDZ-1100-620-2的3–5次/分钟是随产品变化的循环速度,不是袋/分钟;5.5 kW是额定功率,不是实测每包能耗。最大满袋尺寸仍待确认,画册类别图片不证明这个型号的实际配置。
以下为该型号的七项确认资料,不代表所有滚动式设备。来源为安邦设备报价资料与2026年10月5日公司确认;未公开价格、客户或旧联系方式。
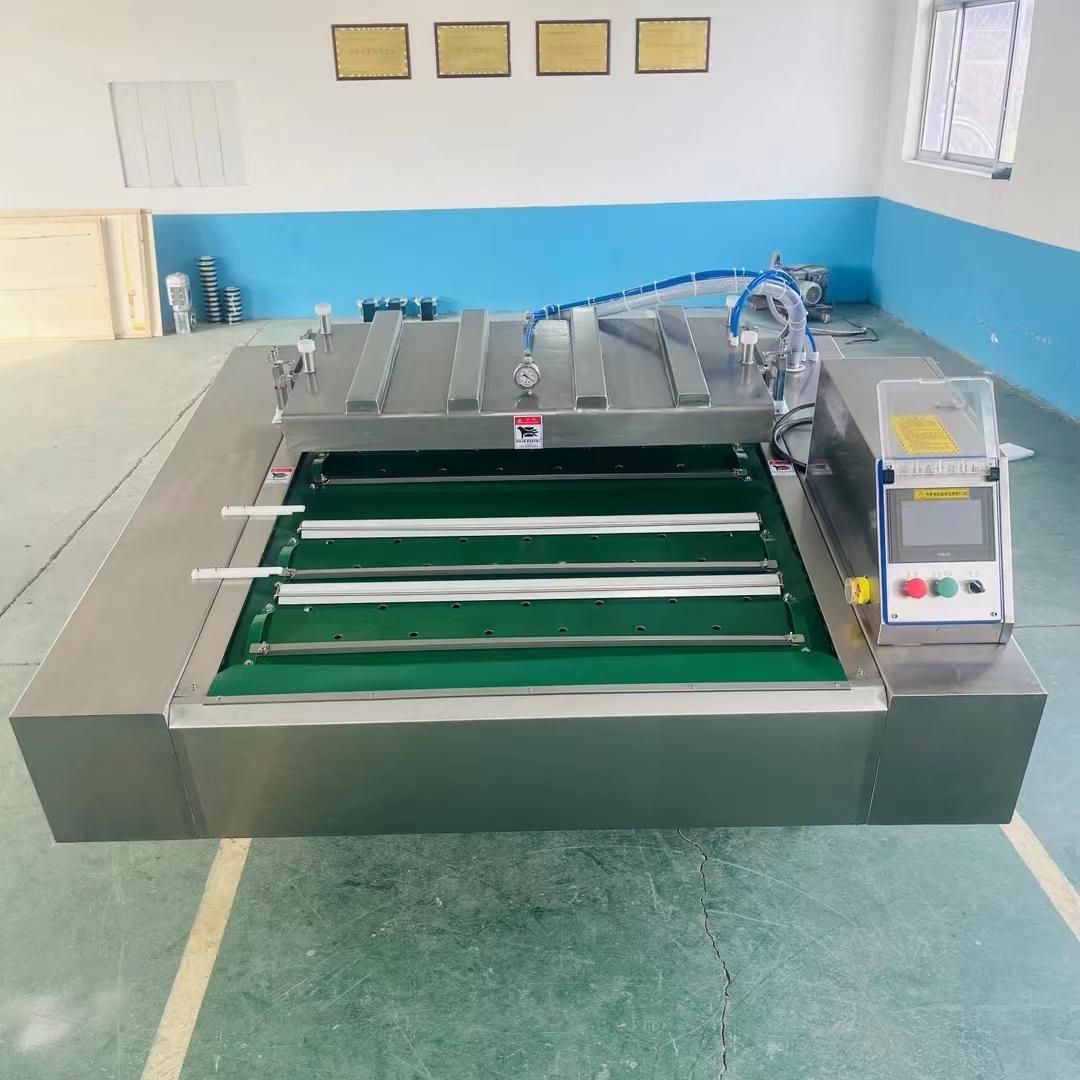
ABDZ-1100-620-2设备报价资料中的照片
来源:安邦设备报价资料第2页,照片与型号在同页出现。这只能证明报价资料中的配图关系,不是铭牌核验、客户安装或性能测试。下单前仍须确认当前供货配置。
三相四线。其他电压或频率适配须另行确认,不能默认提供转换。
不是实际每包耗电量,也不是试验得出的能耗值。
不能仅凭真空室尺寸确定最大满袋尺寸或有效摆袋数量。
共两条,每条长1100 mm、宽8 mm;不是最大包装袋尺寸。
操作、上料、清洁和检修所需空间须另外核对。
搬运、入口和安装条件按实际场地确认。
次/分钟,取决于产品;不是袋/分钟。
肉类、水产、果蔬、香肠及预制食品可能有不同温度、液体、易碎和包装需求。托盒可与气调或贴体结合,但须由具体配置支持,不能把类别名称当作通用兼容承诺。
使用已装料的预制袋,核对两个工作区交替上料、袋子摆放及操作人员动线。
提供最大满袋的尺寸、厚度、重量和封口区域。双室不等于无需人工,也不能由此确定每班合格包数。
输送带将准备好的袋子按批次送入真空室并完成循环封口。本页已确认型号为 ABDZ-1100-620-2。
核对开口朝向、封口位置、产品厚度、游离液体和出料。输送带移动不代表所有工序均连续运行或全自动。
查看已确认型号由卷膜形成包装腔体,再装料、封口和分切;与使用已制好的袋子不是同一种包装准备方式。
逐一确认包装平面尺寸、深度、膜宽和结构,以及成型、封口、切割模具、换规格与前后段设备。
MAP说明包装内部气氛,不是唯一的容器类型。先明确是托盒、袋子还是拉伸成型包装。
气体配比、控制方式和食品适配需按产品确认,核对气源、混配、检测和公用工程。这里不提供通用气体配方或保质期。
核对预制托盒、盒沿、盖膜和食品高度。单纯封口、气调和贴体属于不同工艺。
提供托盒图纸、实物和盖膜,确认所选型号支持的工艺、模具、托架与换规格配件,不能默认一机具备所有模式。
从实际袋子和食品出发,划分供袋、开袋、计量装料、抽真空、封口和出袋。
逐工序说明自动、人工或独立设备的边界,核对导向、夹持、尺寸切换、废袋处理、颗粒/液体适配和清洁;不能默认含计量装料机。
选择贴体时还需核对贴合薄膜、托盒或底板、食品高度和上料方式。紧凑型与连续式等类别须按具体型号确认,不在此推断速度和适配范围。
提供包装时温度、游离液体、黏附、尖锐边缘、受压敏感性和袋内摆放,说明产品切换。不要把其他食品的演示设置当作通用参数。
记录满袋或满盒的重量、尺寸、材料结构和封口区域。预制袋需说明开口与有效区域;托盒需说明盒沿和盖膜;卷膜需说明宽度、深度和腔体排列。
区分真空、气调、贴体和单纯封口,约定外观与储存条件。设备运行和封口试验不单独证明保质期;后续热处理所需材料、封口与工艺须另行确认。
使用真实食品和袋子或腔体验证摆放,产品厚度、间距与封口区域可能限制有效装载。每次包数与循环次数相乘只是计算关系,不是安邦承诺的验收产能。
计入装料、整理封口区、出料以及袋、盒和膜的补充,划分自动计量与人工操作。前后段较慢的设备可能限制整组设备。
记录规格数量、有效时长、换膜换模、清洁、停机和不合格品。应对同一食品及包装比较合格包数,而不是只看最简单规格的短时演示。
实际顺序、可选工序和供货设备按项目确认,不能把典型步骤当作所有报价均含的设备清单。
提供电压、相数、频率、可用功率及压缩空气条件。气调项目应按食品确认气体供应和要求,并列清真空泵、空压机、混配与检测由谁提供。不默认已确认型号支持其他电制。
提供前后段高度、输送机、控制信号和清洁空间,标明每个接口责任。计量、打码、检测、模具、安装、培训及备件等需求须明确写入报价。
如包装后还需高温处理,可参考食品高温灭菌设备中文指南。抽真空不等于包装可用于灭菌锅,必须分别确认材料、封口及已验证的热处理过程。
试验前约定食品温度、材料、规格、人员、时间和参与设备,覆盖较难包装的条件,并记录替代样品或未测组合。空袋或另一种食品的演示不证明本项目的结果。
明确封口、外观、标识及包装工艺的检查方法和合格标准,记录合格包、不合格包、停机与补料,并演示换规格及所需配件。涉及能耗时,约定计量设备和时段,记录同一时段的合格包数;保质期验证另行进行。
这些图只说明设备格式,不是客户案例、安装图或已确认型号的实物身份与性能证明。
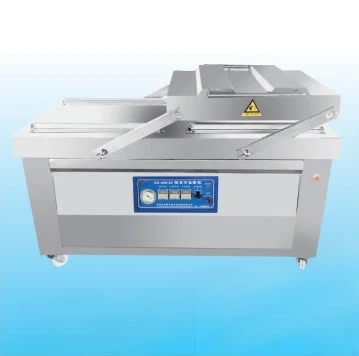
请在实际报价中确认食品、包装、模具和具体型号的供货范围。
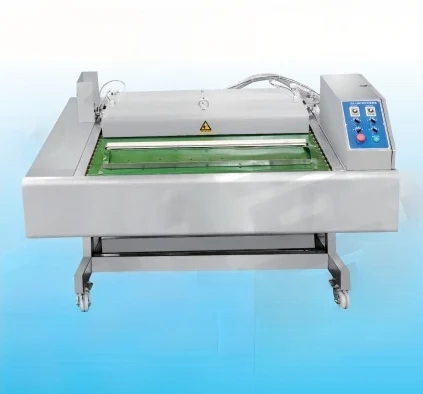
请在实际报价中确认食品、包装、模具和具体型号的供货范围。
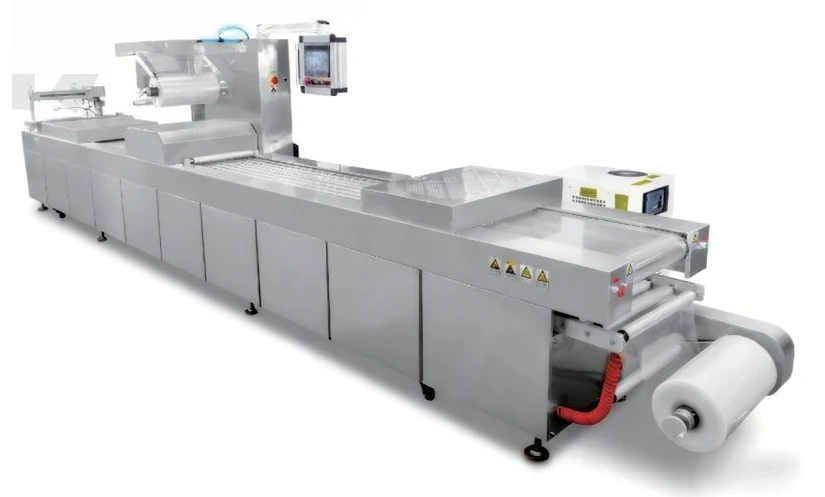
请在实际报价中确认食品、包装、模具和具体型号的供货范围。
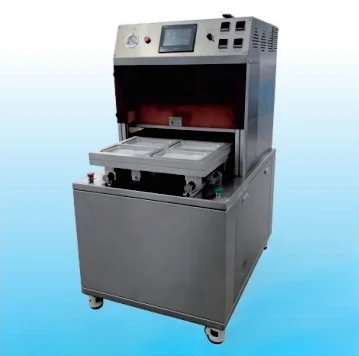
请在实际报价中确认食品、包装、模具和具体型号的供货范围。
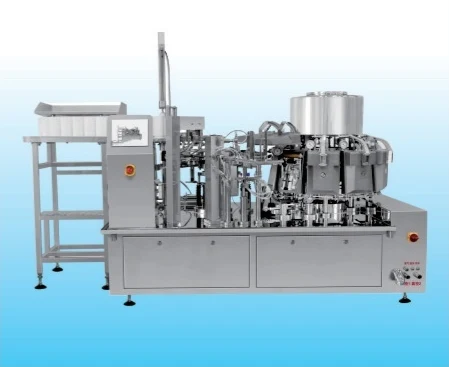
请在实际报价中确认食品、包装、模具和具体型号的供货范围。
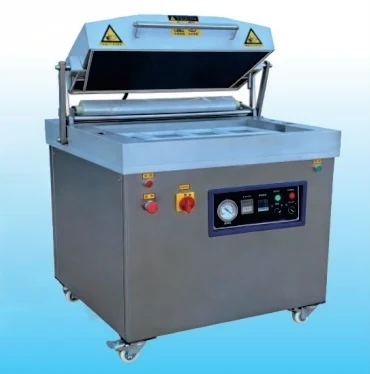
请在实际报价中确认食品、包装、模具和具体型号的供货范围。
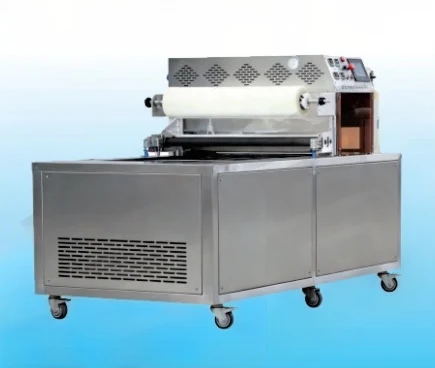
请在实际报价中确认食品、包装、模具和具体型号的供货范围。
两个WhatsApp入口预填相同模板,未定字段可留待技术沟通,不用猜测参数。具体价格以确认配置为基础。
先明确食品状态和包装温度、游离液体、满袋或满盒重量与尺寸、外观要求以及每班合格包数,再比较预制袋、托盒和卷膜。提供材料规格或样品,不能只凭设备名称判断适配。
两类设备均可按批次处理已装料的预制袋。双室交替使用工作区,滚动式通过输送带衔接上料、真空封口循环与出料。应对同一食品比较摆袋、人员、循环、补袋和出料,不把输送带理解为所有工序自动化。
需要从卷膜形成包装并衔接装料、封口和分切时,可比较拉伸膜方案;预制袋在装食品前已经制好。应逐项核对包装深度、膜结构、规格数量、模具、人工装料和换规格,不默认所有形式通用。
不是。托盒是容器,MAP说明包装内部气氛,贴体说明薄膜贴合产品的包装形式。应确认具体型号、模具、膜材和食品适配,一种名称不代表设备具有所有模式。
该安邦滚动式型号确认采用三相四线380 V / 50 Hz,额定功率5.5 kW,真空室1220 × 620 × 100 mm,两条封口条各长1100 mm、宽8 mm,外形1810 × 2000 × 1250 mm,重量750 kg,循环速度3–5次/分钟,取决于产品。这些数值不能套用于所有滚动式设备。
不等于。已确认的是该型号随产品变化的循环次数。每次摆袋数量、排列、人员及代表性样品试验需要另行约定,不能将循环次数直接当作合格袋数保证。
最大满袋尺寸尚未确认。真空室1220 × 620 × 100 mm及封口条1100 × 8 mm不能单独证明有效摆袋空间。请提供满袋长宽、产品厚度、开口朝向和重量,确认摆放及样品试验后再选择。
不能。ABDZ-1100-620-2的5.5 kW是额定功率,不是实测每包耗电。需要先定义计量范围,并在同一试验时段记录电量和合格包数,保留食品、装料及运行条件。本页没有公布每包耗电量。
不能默认包含。报价应逐项列出供袋、开袋、计量装料、抽真空、封口和出袋,说明独立设备及人工工作。食品的颗粒、液体、稠度和袋子特点会影响需评估的方案。
不能。食品、卫生、包装材料、封口完整性和储存条件需要共同评价。真空要求、气体配比及保质期应按产品确认和验证,设备名称或运行演示不等于保质期验证。
先统一食品、装料后的包装、工艺和有效生产时段,再计入装料、循环、出料、补料、换规格、清洁及不合格品。比较泵、模具、计量、气路、控制、检测、服务和安装边界,没有配置的价格或单个循环速度不足以完整比较。
测试前约定食品、材料、规格、人员、时间、检测方式及合格标准,记录合格品、不合格品、停机、补料和一次规格切换。核对前后段高度、输送、控制信号及责任。空袋演示不能证明装实际食品的结果。
可结合速冻薯条生产线中文详情、香肠生产线(英文)及洗筐设备(英文)审查项目。链接不表示这些设备包含在包装机报价中。
先提供装料后的包装、合格产量和现场条件,再确认试验与供货边界。